• 硬質プラスチック向けの適切な一軸シュレッダーブレードの選び方
    Jul 16, 2026 硬質プラスチック向けの適切な一軸シュレッダーブレードの選び方
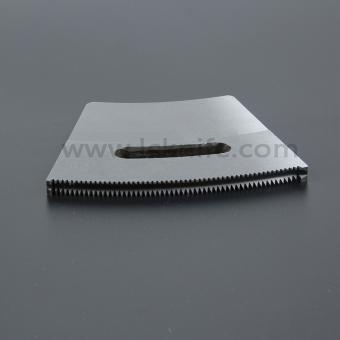
    ナイロン、ポリカーボネート、厚肉HDPE、繊維強化ポリマーなどの硬質エンジニアリングプラスチックの破砕は、非常に過酷な作業です。単なるモーター出力だけでは不十分で、完璧な一軸シュレッダー刃が必要です。 間違った刃を選ぶと、溶けたプラスチック、欠けた刃先、高額な稼働停止時間につながります。ここでは、作業に適した工具の選び方を説明します。 1. 鋼材グレードをプラスチックの特性に合わせる すべての工具鋼が同じ性能を持つわけではありません。硬質プラスチックの場合、材質の選択が極めて重要です。 D2(SKD11): 業界標準です。一般的な摩耗性プラスチックに優れています。耐摩耗性とコストのバランスに優れています。 DC53: 高衝撃プラスチック向けの究極のアップグレードです。D2の2倍の靭性を持つため、厚く硬いプラスチック塊や自動車バンパーを処理する際にも欠けたり割れたりしません。 2. 形状と切れ味を優先する 硬質プラスチックは摩擦によって弾性化し、発熱しやすい傾向があります。これに対処するには: 凹面形状を選ぶ: 凹面(曲面)の刃面を持つ刃を選択します。爪のように作用し、プラスチックを無理に押し潰すのではなく、積極的に切断します。 隙間に注意: 回転刃と固定刃の間のクリアランスを厳密に保ち、弾性のあるプラスチックがローターに巻き付くのを防ぎます。 3. 硬度の「最適領域」を狙う 硬いほど常に優れているというのは一般的な誤解です。高硬度は耐摩耗性を高めますが、刃を脆くします。硬質プラスチック向けには、専門的な真空熱処理を施した、硬度58~60 HRCの刃を目指してください。これにより、最適なバランスが得られます。つまり、切れ味を維持できる十分な硬さと、大きな衝撃を吸収できる十分な靭性を兼ね備えています。
    もっと見る
  • 一軸シュレッダー刃のメンテナンス方法:刃の寿命を延ばすための究極ガイド
    Jul 16, 2026 一軸シュレッダー刃のメンテナンス方法:刃の寿命を延ばすための究極ガイド
    リサイクルおよび廃棄物管理業界では、あなたの一軸シュレッダーは、作業運用の主力となる機械です。この機械の中心には、最も重要な消耗部品があります。それが一軸シュレッダー刃(シュレッダーカッターまたはナイフとも呼ばれます)です。 これらの刃は、プラスチック、木材、ゴム、都市廃棄物などの研磨性の高い材料を常に処理するため、極度の摩耗や損傷にさらされます。刃のメンテナンスを怠ると、カッターの切れ味が低下するだけでなく、電気料金の増加、ローターへの負荷、そして高額な予定外の停止を引き起こします。 投資収益率(ROI)を最大化するために、以下では一軸シュレッダー刃を最高性能で維持する方法について、実践的なステップごとのガイドをまとめました。 1. 毎日の目視点検ルーティンを実施する 交換よりも予防のほうが常に安価です。作業開始前のわずか5分間の毎日の点検で、修理費用を数千ドル節約できます。 欠けや亀裂を確認する: 刃に目に見える微細な亀裂や欠けた縁がないか確認します。欠けた刃は不均一な切断力を発生させ、ローターシャフトに不要な負荷をかける可能性があります。 緩んだボルトを確認する: シュレッダー作業の高振動環境では、時間の経過とともに刃を固定するボルトが緩むことがあります。すべてのボルトがメーカー仕様のトルクで締め付けられていることを確認してください。 材料の付着を確認する: 硬化したプラスチックや刃の周囲に巻き付いた繊維は、金属を摩擦加熱させ、熱処理や硬度を損なう可能性があります。 2. 「4方向」交換可能設計を活用する 現在の高品質な一軸シュレッダー刃の多くは、4つの使用可能な刃先を持つ正方形の交換可能カッターとして設計されています。 プロのヒント: 刃先が完全に摩耗したり丸くなったりするまで待ってから回転させないでください。 稼働時間に基づいて交換回転スケジュールを設定してください(例:投入材料の研磨性に応じて、150~200稼働時間ごと)。刃を適時に回転させることで、粒子サイズを一定に保ち、消費電力を削減し、購入した工具鋼の$100\%$を活用できます。 3. 正しい切削隙間(刃と固定刃の間)を維持する 一軸シュレッダーの効率は、回転刃と固定カウンター刃(ベッドナイフ)の間の正確なせん断隙間に依存します。 広すぎる隙間の危険性: 摩耗によって隙間が広くなりすぎると、シュレッダーは材料をきれいに切断するのではなく、引き裂きや圧縮を始めます。これにより、油圧またはモーターの負荷が大幅に増加します。 維持方法: シックネスゲージを使用して定期的に許容差を測定してください。固定カウンター刃を前方へ調整し、OEMが推奨する最適なクリアランス(通常は$0.5\text{ mm}$~$1.5\text{ mm}$)に戻します。 4. 研磨および再研削の技術を習得する 交換可能刃の4つの刃先がすべて摩耗した場合でも、必ずしもスクラップにする必要はありません。高品質の合金鋼(D2、DC53、Cr12MoVなど)は、専門的に再研削できる場合があります。 研削中の過熱を避ける: 刃を社内で研削する場合は、十分な冷却液を使用してください。研削中の過度な熱は工具鋼の金属組織を変化させ、再取り付け後の早期破損(欠け)につながる可能性があります。 セットのバランスを維持する:ブレードのセットを研磨する際は、バランスの取れたローターと均一な切断クリアランスを維持するため、均一な寸法に研磨されていることを確認してください。 5. 投入原料の汚染を防止する 高品質なシュレッダー刃のセットを破損させる最も早い原因は、保護されていない混入金属です。 磁気分離装置を設置する:供給コンベヤー上にベルト上部用磁石または磁気プーリーを設置し、ホッパーに到達する前に鉄系金属を捕捉します。 投入原料を事前選別する:作業員に、ばら積み廃棄物の中に隠れている厚い鋼板、コンクリートブロック、または大きな石に注意するよう教育してください。...
    もっと見る
  • 紙の切断にHSSを選ぶ理由
    Jul 07, 2026 紙の切断にHSSを選ぶ理由
    標準的なスチール製ブレードは、産業用ペーパーカッターで発生する摩擦や熱によってすぐに切れ味が鈍くなります。一方、HSSギロチンナイフは、タングステン、クロム、バナジウムなどの合金元素を用いて設計されています。この独自の組成により、明確な運用上の利点が得られます。 ブレード寿命の延長: HSSナイフは、従来の炭素鋼ブレードと比べて最大3倍長く鋭い切れ味を維持し、機械のダウンタイムを大幅に削減します。 完璧な切断品質: より鋭いブレードにより、厚い紙の束、段ボール、またはコーティング紙でも、きれいでほこりのない切断面を実現し、製品の無駄をなくします。 コスト効率: ブレード交換の回数が減ることで、メンテナンスコストを削減し、印刷ショップの1日あたりの処理量を向上させます。
    もっと見る
  • 「小暑」の節気を迎える
    Jul 07, 2026 「小暑」の節気を迎える
    本日は二十四節気の一つである「小暑」にあたり、本格的な夏の盛りの到来を告げる日です。国内の多くの地域で気温が上昇し続けており、江淮や江南などの地域では「蒸し暑い窯のような状態」に入り、高温多湿の典型的な気候の特徴が見られます。 熱波への対応として、各地では厳しい暑さに対処するための対策が積極的に進められています。電力部門は電力網の監視を強化し、日常生活における安全な電力供給を確保しています。清掃、建設などの分野で働く屋外作業員は、作業時間を調整し、暑さ対策用品を受け取っています。同時に、多くの地域で「夏の暑さ対策経済」が活況を呈しています。主要な商業エリアでは冷たい飲料、スイカ、その他の涼を取る食品の販売が好調で、ウォーターパークや避暑地には涼を求める多くの人々が訪れています。 気象専門家は、小暑の時期には天候が変わりやすく、長引く高温だけでなく、時折強い雷雨や突風が発生する可能性もあると注意を呼びかけています。市民には、水分補給を心がけて涼しく過ごすとともに、気象警報に注意を払い、局地的な大雨への備えを講じるよう勧めています。
    もっと見る
  • ブレード熱処理炉オペレーター向け通知
    Jun 29, 2026 ブレード熱処理炉オペレーター向け通知
    1. 迅速な移送と制御された予備冷却 加熱炉から冷却槽へ薄いブレードを移送するのが遅すぎると、ワークの温度が「Ar3臨界点焼入れ槽に入る前にAr3臨界点を下回ってしまう。この結果、部分的な分解が起こり、適切な焼入れ組織が得られず、硬度要件を満たさない。 経験則: 薄く小型のブレードは可能な限り速やかに冷却槽へ移送する必要がある一方、大型ブレードでは予備冷却のタイミングを精密に管理する必要がある。 2. 合理的な炉への装填 炉への装填量は適切でなければならない。ブレード間の理想的な間隔はブレード自身の厚さに一致すべきである。ワークが重なり合うと加熱が不均一となり、直接的に硬度のばらつきを引き起こす。 3. 適切な焼入れ槽内の間隔 ブレードを焼入れ液に浸す際は、各ピース間に明確な距離を保つこと。過度に密集させると、ワーク周辺の蒸気膜(ベーパーフィルム)の破断が妨げられ、互いに向き合う表面の硬度低下を招く。 4. 温度安定のための間欠焼入れ 一度に全バッチを連続して焼入れしようと急がないこと。炉温の低下を監視し、必要に応じて途中で炉の扉を閉じて炉内を再加熱すること。これにより、最初と最後に焼入れされたワークの硬度を同一にできる。 5. 冷却液温度の厳格な管理 冷却液の温度に細心の注意を払うこと。焼入れ油は厳密に「30°Cから80°C.この範囲外で運転すると、バッチ全体の硬度が不足または不均一になる。
    もっと見る
  • 新時代の夜明け:中国共産党建党記念日を振り返って
    Jun 29, 2026 新時代の夜明け:中国共産党建党記念日を振り返って
    1921年7月、南湖に浮かぶ一隻の赤い船が、荒れ狂う風雨と波の中で出航し、中国の広大な大地に革命の火花を点火した。その瞬間から、中国革命は揺るぎない舵取りを得て、数億の中国人民は闇の中に希望の夜明けを見出した。 この赤い船は一世紀以上にわたり、数え切れないほどの激しい波を乗り越えて航行してきた。貧しく弱かった旧中国から現在の世界第2位の経済大国へと変貌し、基本的な衣食住から全面的な小康社会へと歩みを進める中で、中国共産党は人民を率いて、汗と血によって人類史上最も壮大な闘争の叙事詩を書き上げてきた。戦争の年月に波のように前へ進んだ殉教者たちと、平和の時代に静かに献身してきた建設者たちは、ともに国家のための不朽の記念碑を築き上げた。 7月1日の建党記念日は、歴史への深い回顧であるだけでなく、新たな旅路へと踏み出すための時代の高らかな呼びかけでもある。 歴史のバトンが新しい世代の手に渡されるにつれ、紅船の精神は未来の世代の血脈の中で受け継がれ続けていく。未来の機会と挑戦に直面して、自らの出発点を忘れずにいてこそ、より良い前進の道を切り開くことができる。闘争をペンとし、時間を答えとして、波に乗り、中国の夢――中華民族の偉大な復興へと突き進もう!
    もっと見る
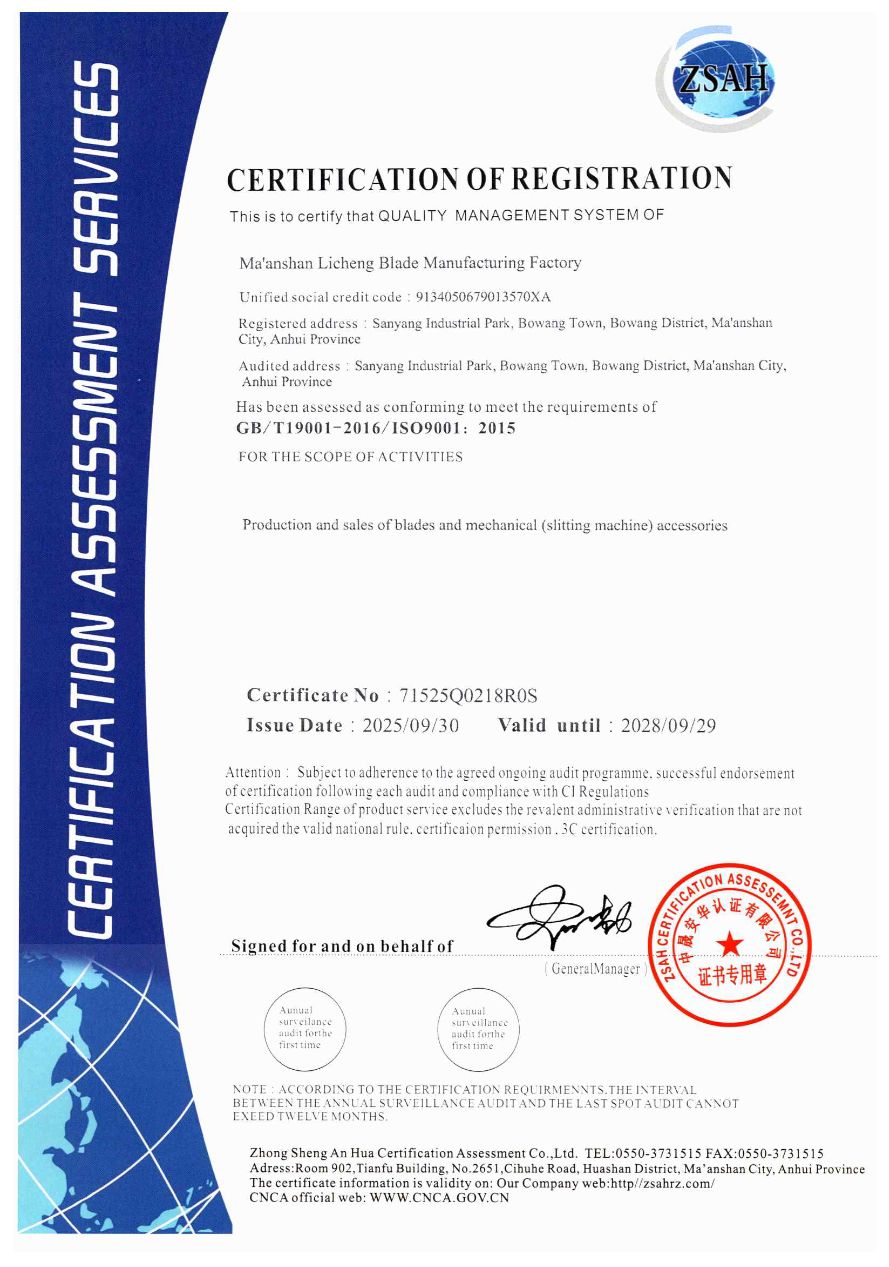
  • ISO 9001およびCE認証取得のスリッティングマシンアクセサリー(Ma'anshan Licheng Blade Manufactory向け)
    Jun 22, 2026 ISO 9001およびCE認証取得のスリッティングマシンアクセサリー(Ma'anshan Licheng Blade Manufactory向け)
    信頼できるスリッティングマシン用アクセサリーおよび産業用ブレードをお探しですか?馬鞍山立成ブレード製造所は、国際的に認められた最高品質のカッティングソリューションを提供します。 当社の産業用ナイフおよび機械アクセサリーの完全ラインナップは、GB/T19001-2016およびISO 9001:2015規格の要件に完全に準拠しています。先進的な製造技術と認証済みの品質管理を統合することで、ダウンタイムを最小限に抑え、切断性能を最適化する耐摩耗性・高精度のスリッティングブレードを世界中の産業に供給しています。
    もっと見る
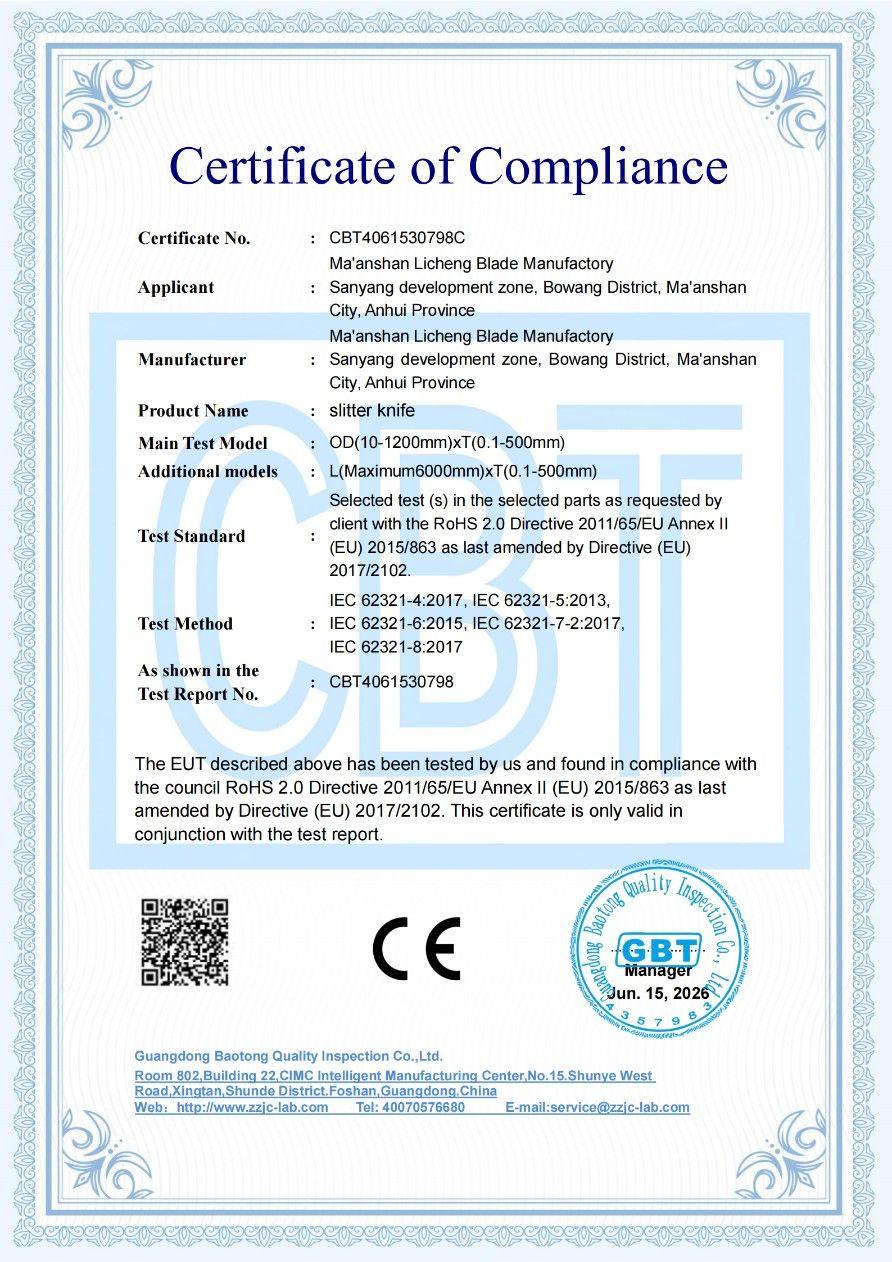
  • CE認証スリッターナイフ—Ma'anshan Licheng Blade Manufactory
    Jun 22, 2026 CE認証スリッターナイフ—Ma'anshan Licheng Blade Manufactory
    EU基準を満たす産業用ナイフをまだお探しですか?刃の品質管理についてまだ不安がありますか? その スリッターナイフ(スリット/切断用ナイフ)の Ma'anshan Licheng Blade Manufactoryは信頼できる選択です。当社製品は公式の権威ある試験に合格しており、EU RoHS 2.0指令(Directive 2011/65/EU Annex I、(EU) 2015/863および(EU) 2017/2102)への100%適合が確認されています。 高精度の金属スリット加工や、紙・プラスチックフィルムの切断が必要な場合でも、Ma'anshan Licheng Blade Manufactoryは、環境規制に適合し、優れた耐摩耗性を備えたプロフェッショナルなスリッターブレードを提供できます。
    もっと見る
Newsletter

読み取ってください滞在を掲載して加入し、お客様をお迎えいたしましたにお申し付け下さいませお返事ありがとうございます。.

メッセージ
歓迎 Licheng
ご興味のある方は製品にもっと知りたいと思った詳細メッセージをどうぞここで、以降の回答となりますのでご了承ることができます。

ホーム

製品

報

連絡先