Sep 30, 2026
研削砥石が切削工具に与える影響の詳細な分析
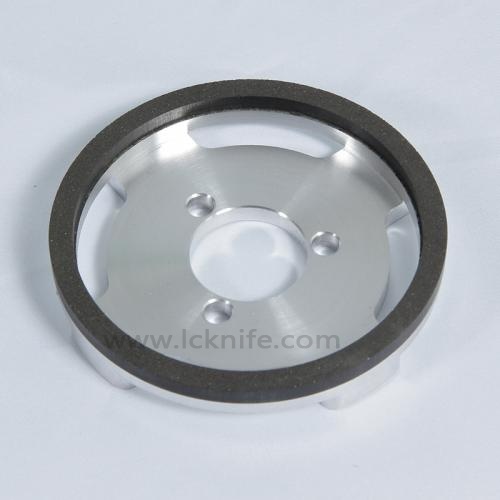
材料の選定と熱処理が刃物製造の技術であるならば、研削は刃物の寿命を最終的に決定する微細な芸術です。 刃物の研削は、単に刃の形状を整える以上の意味を持ちます。刃物の材料は理論上の最大耐用年数を決定するに過ぎず、実際の表面形状は、研削砥石の砥粒が残す無数の微細な切削痕によって形成されます。 ミクロン、さらにはサブミクロン単位のスケールにおいて、研削は刃先を形成し、表面応力に影響を与え、微細な欠陥を生成または除去します。これらの要素は、切断精度、耐久性、および耐用年数に直接影響します。したがって、研削は目に見えないものの、極めて精密な微細加工技術なのです。 研削された刃先の品質は、切断時のバリ、切断面の平坦度、および刃物の寿命に直接影響します。その結果、研削砥石の砥粒材料、粒度、硬度、および組織は、刃物の平坦度、表面仕上げ、さらには表面層の金属組織にまで大きな影響を及ぼす可能性があります。 刃物の表面品質を大幅に向上させるには、研削工程を慎重に制御して以下のことを行う必要があります。 ・刃先の微細な亀裂を除去する。 ・最適な刃先半径を作り出す。 ・表面層の残留応力を制御する。 ・刃物の表面テクスチャと粗さを制御する。 ・刃物の研削焼けや熱影響層を防ぐ。 研削砥石の種類の選択肢 一般的な用途 刃物の荒研削・中仕上げ・仕上げ 工業部門の独自基準 #25-#60 #60-#100 #100-#240 #240-W20 到達可能な表面粗さ Ra0.8 Ra0.8-Ra0.4 Ra0.4-Ra0.2 Ra0.2-Ra0.05 1. ブラウンアルミナ(A):荒研削および初期の刃先形成 研削砥石の特性 ブラウンアルミナは、適度な硬度、高い靭性、優れた耐熱性を備えています。刃物素材の荒研削には、一般的に46~60番といった比較的粗い粒度が使用されます。高い気孔率と効率的な切り屑排出を確保するため、ビトリファイドボンドと気孔の多い組織が一般的に選択されます。 刃物特性への影響 ブラウンアルミナは、大きな加工代が必要な場合の迅速な除去に適しています。研削効率が高く、刃物の平坦度を制御しやすい反面、表面仕上げは比較的劣ります。結果として得られる表面はRa値が高く、研削痕がはっきりと目立ちます。 動作性能への影響 ブラウンアルミナは、主に一般的な炭素鋼の刃物や、9CrSi鋼のような低合金工具鋼の刃物の荒研削に使用されます。熱処理によるスケールや余分な材料を素早く除去できます。ただし、仕上げ研削に直接使用すると、荒い刃先がせん断時の摩擦を増大させ、加工物にバリを発生させる原因となります。 2. ホワイトアルミナ(WA):焼入れ鋼刃物の効率的な仕上げ研削 研削砥石の特性 ホワイトアルミナはブラウンアルミナよりも硬度が高いのが特徴です。砥粒の刃先は非常に鋭利ですが、材料の靭性は比較的低くなります。仕上げ研削には、一般的に80番のような中程度の粒度が使用されます。 刃物特性への影響 優れた自生作用と、適切な刃物研削における比較的低い研削温度により、高合金鋼やハイス鋼の刃物を研削する際の局所的な焼き戻し、研削焼け、微細な亀裂の発生を防ぐのに役立ちます。ホワイトアルミナは、優れた刃物の平坦度と高品質な表面仕上げを実現できます。 動作性能への影響 WA砥石で研削された刃物は、刃先の微細な欠陥が少なくなります。せん断時、高度に仕上げられた刃先表面が刃物と被削材の間の付着や摩擦を低減し、刃物の耐摩耗性を向上させ、刃こぼれを抑制します。 3. ピンクアルミナ(PA):高精度な仕上げおよびプロファイル研削 研削砥石の特性 ピンクアルミナは、ホワイトアルミナに酸化クロムを添加して製造されます。高い硬度と向上した靭性を兼ね備えており、優れた刃先保持力を発揮します。一般的に100番のような細かい粒度が使用されます。 ブレード特性への影響 このホイールは、優れた平面度と平行度の公差を維持しながら、ブレードに極めて滑らかで鏡面のような仕上げを提供し、ブレードの幾何学的精度を保持し、歪みを最小限に抑えるのに役立ちます。 動作性能への影響 PA 研削ホイールは、優れた工具研削用ホイールであり、特にダイス鋼や工具鋼から作られた高級熱処理ブレードに適しています。HRC 56以上の高速度鋼を研削するために設計されています。非常に滑らかなブレード表面により、ステンレス鋼や薄板を剪断する際にワークピースの切断面がよりきれいで平らになり、バリが大幅に減少し、連続稼働時間が延長されます。 4. レジンボンドダイヤモンド研削ホイール (D+B) — 超硬ブレード研削用 研削ホイールの特性 ダイヤモンド砥粒、レジンボンド、添加剤、およびアルミニウム基板から作られ、ホットプレス硬化によって成形されています。レジンマトリックスが徐々に摩耗するにつれて、鈍化したダイヤモンド粒子が放出され、常に新しい切れ刃が露出します。この自生作用により、目詰まりや負荷が軽減され、柔軟で一貫した研削性能が発揮されます。タングステンカーバイドブレードの研削に最適です。 ブレード特性への影響 TCTブレードの表面研削中、ダイヤモンドホイールの弾性レジンマトリックスがわずかにたわんで衝撃力を吸収するため、タングステンカーバイドブレードの刃先の欠けや研削による微細な亀裂を最小限に抑えます。これにより、ブレードの刃先に優れた耐欠損性が提供されます。 このホイールは超硬材料の研削用に設計されており、研削抵抗が低いため熱の発生が最小限に抑えられます。これにより、熱による焼き付きのリスクが大幅に軽減され、コバルト結合相を熱損傷から保護します。その結果、優れた刃先の直線性および微細な平面度を維持しながら、鋭い切れ刃が得られます。 また、微細で均一な研削痕を伴う優れた表面仕上げを実現し、ブレード刃先表面を直接加工して微細な粗さを達成することを可能にします。 動作性能への影響 ブレード表面の超高精度な仕上げにより、紙加工時の切断抵抗が低減され、その卓越した鋭さにより、高強度のスリット加工や剪断加工において、きれいで正確な断面切断が保証されます。早期の破損や摩耗の原因となる微細な刃先の欠陥を排除することで、優れた表面エッジがブレードの耐用年数を大幅に延ばします。 5. 研削ホイールの動作パラメータの最適化 適切な研削ホイールを選択することは、ブレード表面処理において間違いなく重要な要素ですが、研削動作パラメータの最適化も同様に重要です。機械オペレーターは、以下の変数に細心の注意を払う必要があります。 機械およびホイールの仕様が許す場合、研削ホイールの周速度を上げ、ブレードワークピースの速度と縦送り速度を適度に下げることができます。この組み合わせにより、より微細で均一な微細研削痕と優れた表面仕上げが得られます。 適切に最適化されたプロセスは、切断抵抗と摩擦熱を低減し、加工されたストリップ表面の傷を防ぐのに役立ちます。 研削ホイールの砥粒材料、粒度、グレード、および構造は、ブレードの刃先の微細な形状、表面応力状態、および耐用年数を直接決定します。以下のセクションでは、冶金、製紙、食品加工という3つの異なる産業における研削...
もっと見る


 IPv6ネットワーク対応