Nov 09, 2026
9CrSi鋼製シャーブレードの早期破損の克服
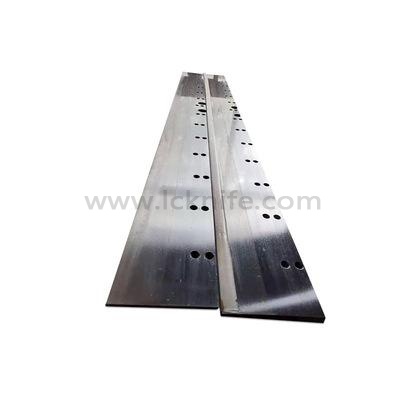
Maanshan Licheng Knife が信頼性が高く費用対効果の高い切断性能を実現する方法 一目でわかる特徴 多くの常温ギロチンシャーリング用途において、9CrSi工具鋼は、焼入性、刃先硬度、研削性、および材料コストの現実的なバランスを提供します。ただし、その性能は、適切な材料選択と、慎重に管理された製造および熱処理プロセスにかかっています。 標準硬度 主な強み 一般的な被削材 成功の鍵となる要因 HRC 58–61 焼入性 & 研削性 炭素鋼、アルミニウム、銅 制御された加工 1. 理解する シャーブレード の材料オプション工業用シャーブレードは、耐摩耗性、耐衝撃性、使用温度、耐用年数に対するさまざまな要件を満たすために、さまざまな工具鋼ファミリーから製造されます。最適な鋼種は、切断する材料、板厚、機械の状態、および生産量によって異なります。 材料ファミリー 例 炭素含有量(記載値) 標準的な特性 高炭素高クロム冷間ダイス鋼 Cr12MoV, D2, SKD11 1.40%–1.60% 高い耐摩耗性。比較的衝撃の少ない、大量切断に適しています。 高靭性、耐衝撃性工具鋼 H11, H13, 6CrW2Si 0.35%–0.60% 硬度と靭性のバランス。優れた熱疲労抵抗性と焼戻し安定性。 高速度鋼および粉末冶金鋼 W6Mo5Cr4V2, W18, ASPシリーズ 0.70%–1.30% 過酷な高速切削や高温環境下における、高い高温硬さと耐摩耗性。 2. 9CrSiが多くのシャーリングマシンにおいて実用的な選択肢である理由 9CrSiは、中国の国家規格GB/T 1299に規定されている低合金工具鋼です。焼入性、焼入後の高硬度、および実用的な焼戻し安定性で知られています。一般的な常温での普通鋼板や形鋼のシャーリング加工において、切削性能とコストのバランスの取れた組み合わせを提供します。 元素 含有量範囲 (wt.%) C 0.85–0.95 Si 1.20–1.60 Mn 0.30–0.60 Cr 0.95–1.25 P ≤ 0.030 S ≤ 0.030 主な性能の利点 優れた焼き入れ性。シリコンとクロムは、T10などの炭素工具鋼と比較して焼き入れ性を向上させます。適切なプロセスを使用することで、より大きな断面で均一な硬さのプロファイルを実現できます。同時に、過熱に対する感度が低く、焼き入れ時の変形が少ないため、細長い部品や薄刃のシャーリング機械の切削工具に非常に適しています。一方、H13などの耐熱鋼の焼き入れプロセスウィンドウはより厳しく、大規模な手直しのコストが高くなります。 バランスの取れた刃先硬度。9CrSiの約0.9%という炭素含有量により、母材にはシャーリングに必要な十分な硬度が与えられます。焼ならし、焼き入れ、焼き戻しの後、その硬度は通常HRC 58-61に達し、H13をはるかに凌駕するバランスの取れた刃先の鋭さと耐摩耗性を提供します。また、高炭素高クロム鋼のCr12MoVよりも柔らかく脆さも少ないため、シャーリング中のチッピング(欠け)が発生しにくくなっています。 被削性と研削性。焼きなまし状態において、9CrSiはより容易に機械加工を行うことができます。また、その炭化物組織は、清潔で正確な刃先を生成するための精密研削をサポートすることができます。しかし、高合金金型鋼の研削は困難であり、熱焼けや材料変形のリスクを高めます。 コスト効率。高合金鋼やハイス鋼と比較して、9CrSiは高価な合金元素の使用量が少なく、標準的な棒鋼や平鋼のサイズで一般に入手可能です。これにより、ナイフの製造時間を大幅に短縮することができます。 3. 製造および熱処理プロセス 材料等級のみでブレードの寿命が決まるわけではありません。鍛造品質、焼きなまし、焼き入れ、焼き戻し、そして最終研削のすべてが、寸法安定性、組織、および切削性能に影響を与えます。以下のプロセスの数値は、情報源の記事で提供されているものであり、資格を持つ等級固有のプロセス仕様書の代わりになるものではありません。 プロセス段階 情報源に記載されているパラメータ 目的 / プロセス注意点 予熱 850–950°C 熱間加工前の温度均一性を促進する。 鍛造 1,050–1,150°C、800–850°Cで終了 過熱を避ける。据え込みと引き延ばしを繰り返すことで、組織の均一性を改善できる場合がある。 球状化焼きなまし 780–800°C、2〜4時間保持、500°Cまで炉冷。代替サイクル:700–720°C、4〜6時間保持。 被削性の向上。情報源によれば、焼きなまし後の硬さは197–241 HBである。 応力除去焼きなまし 650–700°C、2〜4時間保持後、空冷 複雑なワークピースの残留応力を軽減する。 油冷焼き入れ 820–860°C オーステナイト化と冷却を制御して、結晶粒の成長と割れを抑える。 ソルトバス等温焼き入れ(代替) 850–870°C、その後160–180°Cで硝酸塩浴 精密工具用に説明されている代替手段。適合性にはプロセスの検証が必要。 低温焼き戻し 150〜250°C、通常1〜2時間 高硬度を維持しながら焼入れ応力を緩和する。資料によれば、約60〜62 HRCとされる。 中温焼戻し 300〜400°C 約55〜60 HRC(耐衝撃性が向上)。 最終研削 / コーティング CBNまたはダイヤモンド砥石による研削、オプションでTiNコーティング 寸法精度、表面品位、および指定がある場合は表面の耐摩耗性を維持する。 重要なプロセス安全性およびエンジニアリング上の注意: テキストには鍛造後の保温材としてアスベスト灰が記載されている。アスベスト含有材料は使用すべきではなく、基準を満たした非アスベスト系の保温材を選択し、現地の労働安全要件に従うこと。実際の処理温度、保持時間、および冷却媒体は、特定の刃物のサイズ、炉、および目標特性に応じて、有資格の冶金技術者によって確認されなければならない。 4. 代表的な用途 炭素鋼板および薄板。 Q235炭素鋼、薄物冷延鋼板、および熱延鋼板の切断、レベリング、トリミングに一般的に使用される。 非鉄金属。 きれいな切断面と制御されたバリの発生が重要となるアルミニウムや銅板などの比較的柔らかい材料に適している。 軽工業および建築資材。 用途には、鉄骨構造、カラー鋼板屋根材ライン、および換気ダクト製造が含まれる。 9CrSiは一般的に、中低強度材料の常温シャーリングに適している。刃の形状、クリアランス、機械の剛性、および実際の材料の状態は、引き続き重要な選定要素となる。 5. 代表的な顧客導入事例 事例1:鉄骨構造およびカラー鋼板屋根材メーカー 薄手金属板の高周波シャーリング 稼働条件: 顧客は、厚さ1 mmから6 mmのQ235炭素鋼板およびカラー鋼板を頻繁に切断するCNCシャーリングマシンを稼働している。生産量が多く、刃物の交換頻度と工具コストが重要な検討事項となっている。 材料選定: 顧客は当初、輸入品のCr12MoV製ブレードを試したが、優れた耐摩耗性を備えているものの、衝撃荷重に...
ビュー詳細
 アフターサービスも安心




 IPv6ネットワーク対応