中厚板および厚板の加工においては、板厚は一般的に8~60mmの範囲であり、主な製造方法は熱間圧延である。使用される材料は、Q235、Q345、各種高強度鋼、および類似の鋼材である。断面における切断による欠陥を低減するため、せん断加工は高温(通常400℃~700℃)で行われる。
重荷重用ナイフの切断における4つの主要な課題
1. 高温:温度が高くなると、工具内のマルテンサイトは焼き戻しを受け、フェライトと大きな炭化物に分解し、母材が軟化します。400℃では、セメンタイト(Fe3C)が粗大化し始め、その効果が低下します。その結果、刃の硬度が低下し、破損します。
2.酸化スケール:熱間圧延鋼板の表面に酸化鉄スケールが存在すると、工具の摩耗が増加します。刃先が徐々に丸くなり、切れ味が鈍くなるため、意図せず工具のクリアランスが大きくなり、鋼板に大きなせん断バリが発生します。
3.疲労:プレート表面の酸化スケールの硬度は母材金属の硬度よりもかなり高く、脆く摩耗性があるため、せん断工具の摩耗や破損の主な原因となります。同時に、熱サイクルを伴うせん断条件は疲労の影響を増大させます。
4. 衝撃荷重: 衝撃荷重に関しては、熱間圧延鋼板の厚さは通常均一ではなく、衝撃によって脆い酸化スケールが破壊され、せん断エッジに局所的な応力ピークが生じます。繰り返しの衝撃により、微細なカッターエッジの欠陥が成長し、表面材料の小さな破片がナイフから剥がれ落ち、ナイフエッジのチッピングが発生します。厚板のせん断ターゲット。
上記のような厳しい操業条件下において、製鉄所は規定のせん断基準を達成する上で相当な課題に直面している。
1. 板厚の3%~5%以内のせん断バリ。
2.切断後の板材の長さ公差はプラスマイナス0.5~1mm以内であり、切断は垂直でなければならない。
3. 断面に裂け目、結節、または端の崩壊がないことを確認する。
4. 刃の寿命が長く、工具交換頻度の低いバッチ生産に対応できる。
H13工具鋼の合金組成と性能
厚板切断に伴う困難な問題に対処するため、LCKNIFEは組成に優れたH13(1.2344、4Cr5MoSiV1)工具鋼を選定した。
1. 炭素(C:0.32~0.45%):マトリックスの焼入れ硬度と基本的な耐摩耗性に寄与します。中程度の炭素含有量により、脆さを引き起こすことなくナイフの靭性を確保します。
2.シリコン(Si:0.80~1.25%):ナイフ鋼の焼入れ性を向上させ、耐酸化性および耐熱疲労性を高めます。 3.マンガン(Mn:0.20~0.60%):工具の焼入れ性を向上させます。
4. クロム(Cr:4.75~5.50%):優れた焼入れ性を持ち、炭化クロムを形成し、ナイフの高温での酸化に対する耐性も良好です。
5. モリブデン (Mo: 1.10~1.75%): カッターナイフの焼き戻し軟化を防ぎ、二次硬化の主成分として機能します。・バナジウム (V: 0.80~1.20%): スリッターナイフに安定した微細なVC炭化物を形成します。結晶粒を小さくし、高温での鋼の耐摩耗性を向上させます。
せん断用途向け熱間加工用ダイス鋼H13は、クロム5%、モリブデン1.5%、バナジウム1%をバランス良く配合した合金です。この合金組成により、ナイフ工具は優れた焼入れ性と耐熱割れ性を備えています。600℃までの温度でも、H13ナイフは48HRC以上の硬度を維持します。耐摩耗性は従来のナイフカッター鋼の3~5倍で、熱処理後の衝撃靭性はAk 50Jを超えることができ、硬度と耐衝撃性の最適なバランスを実現しています。
H13の高温耐性の主な理由
1. 二次硬化ピーク: H13鋼を焼入れすると、高硬度のマルテンサイトが生成されます。500~600℃の温度で焼き戻しを行うと、モリブデンとバナジウムによってナノスケールの合金炭化物(Mo2CとVC)が過飽和マルテンサイトから析出し、微粒子が粒界を固定する働きをするため、硬度が回復または増加しますが、他の鋼では硬度が低下します。
2. 安定した高温炭化物:炭化バナジウム(VC)は融点が非常に高く、700℃でも粗大化する傾向がありません。400℃で粗大化し始める通常のセメンタイト(Fe3C)とは異なり、H13強化粒子は400~650℃以下でナイフの硬度を維持します。
3. 結晶粒微細化の安定性:CrとMoは、せん断ナイフの結晶粒界の移動を防ぎ、高温での結晶粒成長を抑制します。結晶粒構造が細かくなるほど、せん断ナイフの高温軟化に対する耐性が向上します。
4.酸化および脱炭に対する耐性:脱炭は切削工具の硬度を著しく低下させる原因となります。クロムとシリコンはナイフ表面に緻密な保護酸化膜を形成し、表面の焼けや脱炭を抑制します。
一般的なH13ブレードの用途
H13工具鋼は、冶金製品の製造において一般的に使用されている。
切断を伴う典型的な用途には、以下のようなものがあります。
厚板切断、熱間圧延コイルのスリット加工、切断ライン切断、クロコダイル切断、高強度板切断、凹凸切断、アーク切断、フライングシャー、ガントリーシャー、スクラップ金属切断、油圧シリンダー切断。
H13せん断工具の熱処理プロセス
1. 材料の選定:電気スラグ再溶解(ESR)H13を選択し、鍛造によって必要なナイフ工具のブランクに成形します。
2. 焼きなまし:ナイフの原材料を860~890℃の温度に加熱し、2時間保持します。その後、740~760℃の温度まで冷却し、4時間等温保持します。その後、炉内で約500℃まで冷却してから空冷します。
3. 予熱:シャーナイフの熱応力を低減するために、焼入れ前に2段階の予熱(600~650℃と800~850℃)を行います。
4. 焼入れ:靭性を重視した工具を作る場合は、シャーナイフを1020~1050℃に加熱し、油冷して硬度を54~58HRCにします。硬度を最優先とする工具の場合は、シャーナイフを1050~1080℃に加熱し、油冷して硬度を56~58HRCにします。
5. 焼き戻し:500~530℃の温度ではナイフの硬度は51~54HRC、530~560℃では硬度は48~52HRC、560~580℃では硬度は47~49HRCです。
6. 三重焼戻し:せん断ナイフの焼戻しサイクルを 2 回行った後、ロックウェル硬度をテストし、残留オーステナイトを除去して内部応力を緩和するために、550 ~ 560 ℃ で三重焼戻しを行います。
7. 極低温処理:せん断ナイフの極低温処理は、焼入れと最初の焼き戻し工程の間に行い、残留オーステナイトをマルテンサイトに変換することで、微細構造の均一性、硬度、寸法安定性を向上させる必要があります。
コアせん断プロセスパラメータ
1. せん断方法は主に、横方向の切断と縦方向のスリット加工から構成されます。
2. カッターナイフの隙間:ブレードクリアランス(サイドギャップ)は、板厚の約8%に動的に調整され、高強度鋼の場合はより大きな隙間が採用されます。
3.横方向すくい角:横方向すくい角は0.5°~3°です。厚くて強度が高いプレートの場合は、ピークせん断力を低減するために、より大きなすくい角が必要です。
4.せん断力:重荷重用サイジングシャーのせん断力は、ピーク値が1000~2000kNに達することがあり、周期的な衝撃疲労を引き起こします。
5. ライン速度: ・油圧シャーを単独で使用する場合、送りは断続的に低速で行われます。切断作業の場合、速度は 5 ~ 30 m/分です (厚い板を加工する場合は、より低い速度が使用されます)。 ・ 6. クランプ状態: クランプ状態では、高圧油圧シリンダーが全工程で板をクランプし、板が反転したり滑ったりするのを防ぎ、切断が垂直になるようにします。
7. プレート形状の状態:キャンバー、ヘッド/テールの不均一性、反りやずれを引き起こす内部応力などの不規則性を処理します。
H13カッターツールのメンテナンスガイド
1. 硬度のマッチング:硬度のマッチングに関しては、LCKNIFEは、冷間せん断か熱間せん断か、板材の降伏強度、板厚に応じて、熱処理によって得られる適切な硬度を選択します。
2. 工具の予熱:カッターブレードを予熱し、工具の温度を初期作業条件に合わせます。熱衝撃による早期のひび割れを防ぐため、使用前にブレードを予熱してください。
3. クリアランスの制御:刃の隙間を適切なサイズに保ち、刃先の隙間に鉄粉が入り込まないようにします。
4. しっかりと固定する:滑り摩擦を減らし、表面に傷がつかないように、プレートがしっかりと固定されていることを確認してください。
5. 冷却の最適化:加工中に専用の切削油を使用することで冷却を改善し、適切かつ安定した潤滑と放熱を確保することで、カッターブレードの熱疲労亀裂を引き起こす極端な温度差を回避します。
6. 摩耗状態を確認する:トリマーの刃先を頻繁に再研磨して、微細な亀裂や疲労層を取り除きます。
7. 錆防止:カッターナイフの錆を防ぐため、保管時には工業用防錆油を均一に塗布してください。
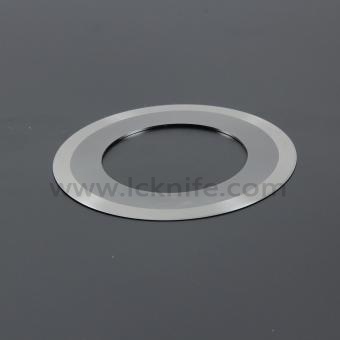
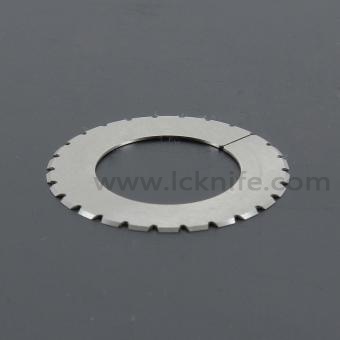
馬鞍山李城刃物工場製造を専門としています工業用剪断ナイフ金属板切断の特定の状況に合わせて最適な材料を専門的に選定することで、高品質な工具を提供しています。真空処理、極低温処理、塩浴処理などの高度な熱処理プロセスを採用することで、さまざまな切断用途におけるカッターブレードの性能を最大限に引き出しています。厳格な品質管理と精密な製造基準により、これらのナイフ工具は世界中のパートナーから高い信頼を得ています。
Ma'anshan Licheng Blade Manufactory


 IPv6ネットワーク対応
スキャンをwechat: