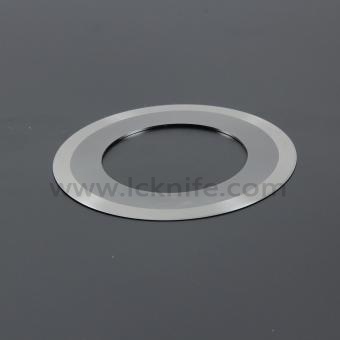
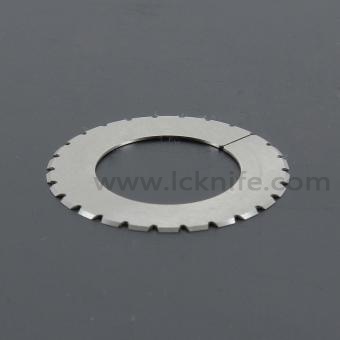
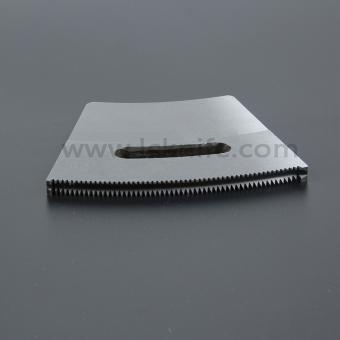
金属加工および製造において、剪断刃生産効率と運用コストを左右する重要な要素です。Licheng Bladeは、6~8mm厚のQ345鋼板のせん断という厳しい要求に応えるため、最終用途と材料革新に関する広範な研究を経て、新素材の冷間加工用ダイス鋼LDを使用した高性能せん断刃を開発しました。エンドユーザーは、これらの刃がSKD11などの従来の冷間加工用ダイス鋼、H13などの熱間加工用ダイス鋼、W6Mo5Cr4V2高速度鋼と比較して耐用年数が4倍に向上し、刃の欠け、耐用年数の制限、再研磨の難しさといった長年の課題を解決できることを実証しています。
1. 従来材料で作られたせん断刃の主な問題点
従来のせん断刃は、様々な金型鋼や高速度鋼を用いて試験されてきたが、実際の生産現場では、効率、精度、コストに悪影響を与える問題が依然として明らかになっている。
エッジデザインと使用上の制限事項:
I. 刃の角度と強度:ハサミと同様に、ナイフで切る場合、角度が小さいほど切れ味は鋭くなりますが、強度が低下し寿命が短くなります。一方、角度が大きすぎると抵抗が大きくなります。刃の角度は一般的に80°から90°の範囲で、90°は利用可能な刃の数を最大化するためによく選ばれます。
II. 重なり角度範囲: 横方向せん断時の2つのエッジ間の挟角は0~10度であり、縦方向スリッターブレードは直交して交差します。
III.切削深さとクリアランス:刃の食い込みには、密着性と深さのバランスが重要です。クリアランスと深さは、切断断面と刃の寿命に影響を与えるため、切断方法、工具の寸法、板厚に基づいて分析する必要があります。
IV.せん断ルート設計:せん断ルートの高さが不適切だと、刃の切れ味が損なわれます。一般的に、板材が厚いほど刃も大きくなり、設計上の刃厚は材料の厚さの少なくとも3倍にする必要があります。刃の外径や幅が想定よりも大きい場合は、この比率をそれに応じて小さくすることができます。
製造および工程上の課題:材料選定、鍛造、熱処理、研削。これらの複雑な工程は、豊富な生産経験に大きく依存する。
運用上の問題:
I. 鈍化と摩耗: 疲労強度が低いと、エッジの摩耗や局所的な欠けが発生し、大きな疲労層の頻繁な交換または除去が必要となり、生産性が著しく低下します。
II.脆性破壊:これは、ナイフ加工において最も深刻な破壊モードです。疲労破壊は耐摩耗性の低さを示しますが、脆性破壊は鋼板製造の壊滅的な中断や安全事故を引き起こす可能性があり、材料選定と密接に関係しています。
2.画期的なソリューション:LDダイス鋼の利点
6~8mm厚のQ345低合金高強度構造用鋼などの厚板を切断する場合、スリット刃は極めて大きな衝撃荷重と摩擦せん断力に耐えなければなりません。従来はM2高速度鋼やSKD11ダイス鋼が材料として用いられていましたが、これらの従来材料では作業条件を十分に満たすことができませんでした。
W6高速度鋼:高い硬度と赤熱硬度を備え、ナイフの切断やスリット加工に適していますが、靭性が不十分なため、厚板からの激しい繰り返し衝撃を受けると刃先が欠けることがあります。
SKD11鋼:耐摩耗性は優れているものの、衝撃靭性は厚板の連続せん断に必要なレベルに達しておらず、工具の早期破損を引き起こすことが多い。
材料選定の観点から見ると、これらの従来型金属は高級グレードではあるものの、その性能指標は実際の使用条件下での故障モードと完全には一致しません。この業界のボトルネックを解消するため、Licheng Bladeの技術チームは、先進的な高合金冷間加工用ダイス鋼LD(7Cr7Mo2V2Si)をコアソリューションとして採用しました。
LD鋼は、高い耐摩耗性と高い靭性を兼ね備えています。
優れた靭性:その衝撃靭性は、従来の冷間加工用金型鋼や高速度鋼を凌駕し、厚板ブランキング時の強い機械的衝撃に耐え、エッジの欠けを防ぎます。
優れた耐摩耗性:適切な炭素および合金含有量により、連続スリット加工中も持続的な耐摩耗性能が保証されます。
さらに、LCKNIFEは、硫黄やリンなどの有害元素を最小限に抑え、介在物や偏析欠陥を排除した、プレミアムな電気スラグ再溶解(ESR)LD鋼など、製鉄所から高品質のLD鋼材を選定しています。原材料は、ブランク成形時に厳密な鍛造比率を確保するため、完成品の刃よりも小さい寸法で選定されています。実地試験により、LD鋼の刃はW6高速度鋼に比べて最大4倍の寿命を実現することが実証されています。
3. コア熱処理プロセスの分析
刃物の高級素材は、その特性を最大限に引き出すために、精密な熱処理工程を必要とします。LCKNIFEは、この刃物向けに、LD材に適した合理的な熱処理仕様を以下のように策定しました。
加熱および保持:LD材を1150℃まで加熱し、完全なオーステナイト化を達成するまで保持する。
予冷と焼入れ:理想的なマルテンサイト組織と目標硬度を確保するため、油焼入れの前に、スリッターナイフの原料を1100℃まで予冷します。
複数回焼き戻し:ナイフは560~570℃で少なくとも3回焼き戻しを行う。十分な焼き戻しにより、ナイフ内部の残留応力が緩和され、分散した合金炭化物の析出による二次硬化が促進され、微細構造の安定性と耐熱疲労性が向上する。
最終硬度:HRC 58~60の範囲で安定し、せん断ナイフ硬度と靭性の最適なバランスを実現。
4. 実用的応用性能
稼働中の生産ラインに導入されたLicheng LD鋼スリッターブレードは、最適化された熱処理と相まって、卓越した耐久性を発揮します。
せん断加工における画期的な進歩:長時間の連続せん断加工後、検査の結果、わずかな縁の摩耗のみが確認され、欠けは見られなかった。
高いメンテナンス性:刃の表面が均一に摩耗し、構造的に健全であるため、迅速な再研磨が可能となり、切削性能を回復させ、工具の損失と全体的な運用コストを削減します。
この画期的な技術は、産業ユーザーに大きな経済的利益をもたらすとともに、LD鋼が厚板切削工具にとって信頼できる材料であり、加工技術の向上にもつながることを実証するものです。
馬鞍山麗城刃物製造有限公司高品質で適切な材料を幅広く使用し、真空熱処理、極低温処理、塩浴処理などの高度な熱処理を施して、ステンレス鋼、ケイ素鋼、アルミニウム、銅板用の高性能鋼製せん断刃を製造しています。


 IPv6ネットワーク対応